5-Achs-Fräsen: Was es kann und wann es sich lohnt
Wie sich 5-Achs-Simultanbearbeitung von 3+2-Indexierung unterscheidet, welche Bauteile sie wirklich brauchen – und warum viele Mehrseiten-Teile ohne sie günstiger fahren.
Was 5-Achs-Fräsen ist
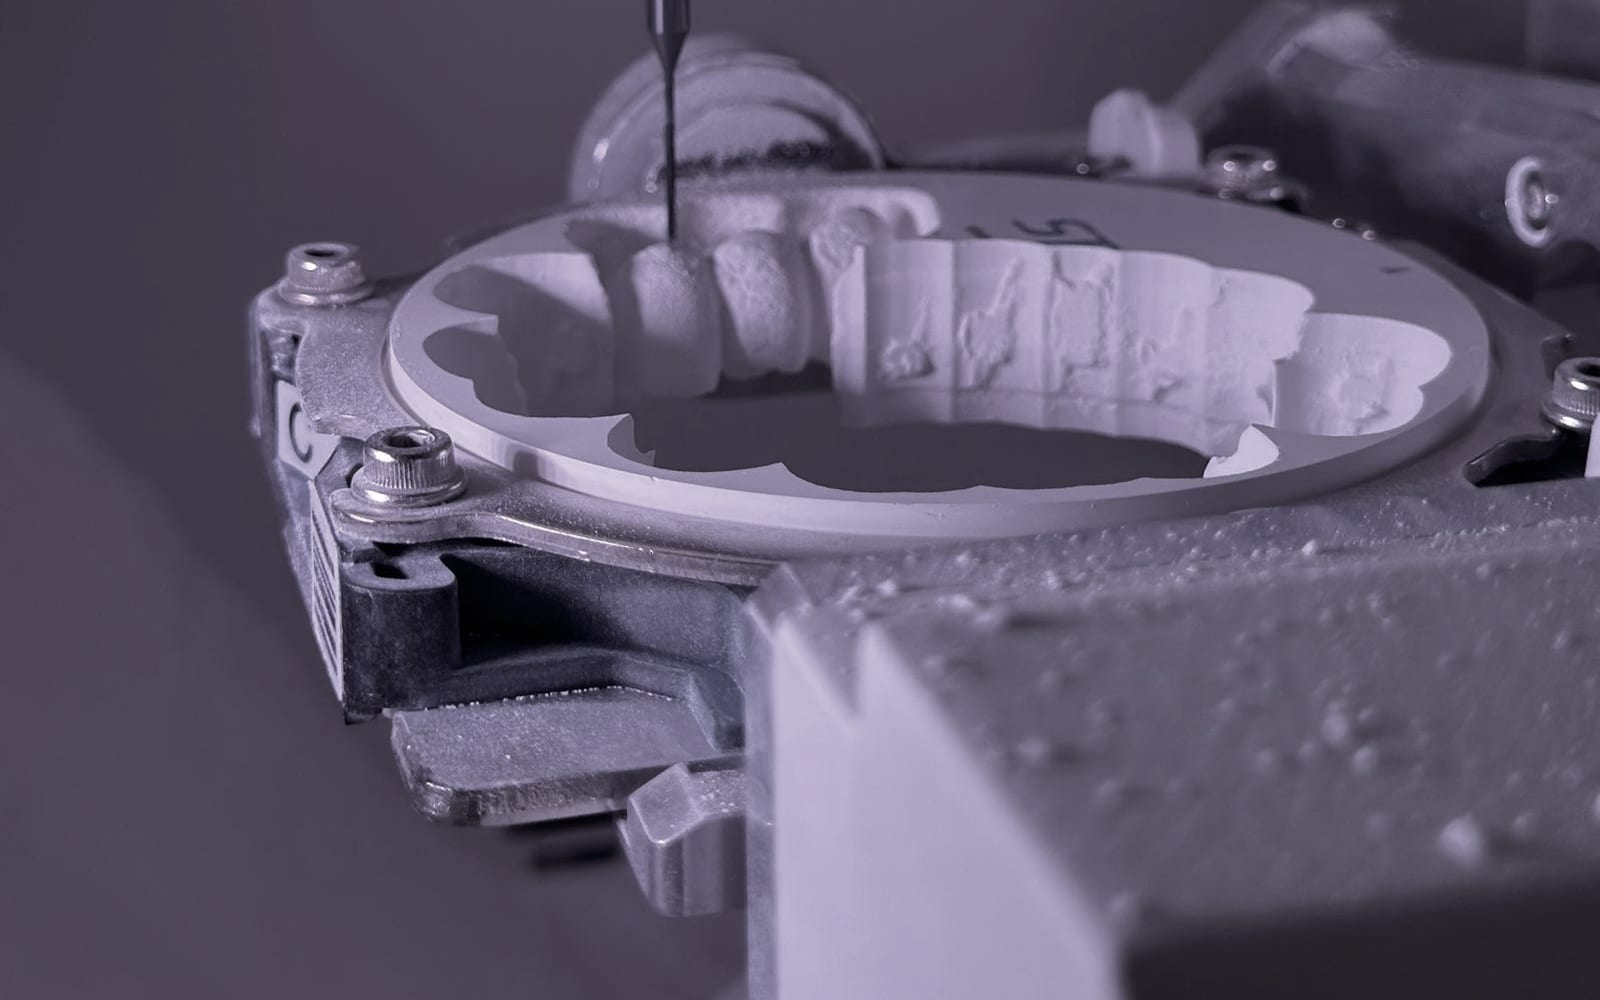
Beim 5-Achs-Fräsen kommen zu den drei Linearachsen zwei Drehachsen hinzu, meist als Schwenkkopf oder Dreh-Schwenktisch. In der Simultanbearbeitung bewegen sich alle fünf Achsen gleichzeitig – so entstehen Freiformflächen wie Turbinenschaufeln, Impeller oder Formeinsätze in einer Aufspannung.
Davon zu unterscheiden ist die 3+2-Bearbeitung: Die Drehachsen stellen Werkstück oder Werkzeugachse in Position, gefräst wird dann klassisch 3-achsig. Das deckt den größten Teil der „5-Achs-Teile“ im Maschinenbau ab, denn die meisten Bauteile brauchen viele Bearbeitungsrichtungen, aber keine simultan geführte Werkzeugbahn.
Wann sich 5-Achs-Bearbeitung lohnt
Zwingend wird Simultanbearbeitung bei echten Freiformflächen und Hinterschnitten, die ein 3-achsig geführtes Werkzeug nicht erreicht: Strömungskonturen, Verrundungen über mehrere Ebenen, tiefe Kavitäten mit angestellter Werkzeugachse für kurze, steife Werkzeuge.
Wirtschaftlich attraktiv wird 5-Achs außerdem, wenn ein komplexes Teil sonst fünf oder sechs Aufspannungen bräuchte: Jede entfallende Umspannung spart Rüstzeit und eine mögliche Fehlerquelle bei der Wiederholgenauigkeit. Das rechnet sich vor allem bei kleinen Stückzahlen komplexer Einzelteile.
Wann 3-Achs mit Umspannen die bessere Wahl ist
In der Serienfertigung dreht sich das Bild: Die Maschinenstunde einer 5-Achs-Maschine ist teurer, und bei 100 oder 500 Stück verteilt sich der Rüstaufwand einer durchdachten 3-Achs-Strategie auf viele Teile. Mehrseitige prismatische Bauteile – Gehäuse, Platten, Aufnahmen – entstehen dann über definierte Umspannungen mit Vorrichtung, oft zum niedrigeren Stückpreis.
Auch die Genauigkeit spricht nicht pauschal für 5-Achs: Zwei zusätzliche Achsen bedeuten zwei zusätzliche Fehlerquellen in der Maschinenkinematik. Ein sauber gespanntes Teil mit stabiler 3-Achs-Bearbeitung hält enge Toleranzen genauso – entscheidend sind Prozess und Messstrategie, nicht die Achszahl.
Was 5-Achs-Fräsen kostet
Die Maschinenstunde liegt beim 5-Achs-Fräsen über der einer 3-Achs-Maschine: höhere Anschaffung, aufwendigere Programmierung und Simulation, teurere Werkzeugaufnahmen. Dem stehen eingesparte Aufspannungen und kürzere Durchlaufzeiten gegenüber.
Für die Kalkulation zählt deshalb das Bauteil, nicht das Verfahren: Ein Impeller ist 5-achsig günstiger, weil er anders kaum herstellbar ist. Ein Gehäuse mit Bohrungen von vier Seiten ist in Serie meist 3-achsig mit Umspannen günstiger. Pauschale Prozentangaben führen hier in die Irre.
Was das für Ihre Anfrage bedeutet
Sie müssen das Verfahren nicht vorgeben – die Zeichnung entscheidet. Gefertigt wird mit CNC-Fräsen und kombinierter Dreh-Fräsbearbeitung; mehrseitige Bauteile entstehen über definierte Umspannungen. Ob ein Bauteil zwingend Simultanbearbeitung braucht, beantwortet die technische Prüfung Ihrer Unterlagen.
Die meisten prismatischen Serienteile brauchen sie nicht. Laden Sie Zeichnung und STEP-Modell hoch und nennen Sie Werkstoff und Stückzahl – Sie erhalten ein schriftliches Angebot oder eine konkrete technische Rückfrage, in der Regel innerhalb von zwei Arbeitstagen.
Weiterführend
Passende nächste Schritte
CNC-Fräsen: Verfahren und Möglichkeiten
Wie CNC-Fräsen funktioniert und welche Geometrien damit entstehen.
WeiterlesenFrästeile nach Zeichnung
Prismatische Bauteile ab 100 Stück als konkrete Anfrage erfassen.
WeiterlesenZeichnungssymbole verstehen
Form- und Lagetoleranzen, Passungen und Oberflächenzeichen im Überblick.
Weiterlesen
Zeichnung hochladen, Verfahren prüfen lassen
Zeichnung und STEP-Modell hochladen, Werkstoff und Stückzahl angeben. Die technische Prüfung ist die Grundlage für Ihr Angebot.
Vertiefung
Worauf Sie achten sollten
Simultan nur wenn nötig
Nur 3-achsig unerreichbare Freiformflächen und Hinterschnitte erzwingen 5-Achs – Bohrungen von mehreren Seiten nicht.
Serien rechnen anders
Ab 100 Stück schlägt eine durchdachte Umspann-Strategie oft die teurere Maschinenstunde.
Zeichnung entscheidet
Verfahren offen lassen und Funktionsmaße sauber tolerieren – die Prüfung ordnet zu.
Fragen
Häufige Fragen
Ist 5-Achs-Fräsen teurer als 3-Achs-Fräsen?
Die Maschinenstunde ist in der Regel teurer. Dafür entfallen oft Umspannvorgänge, was bei komplexen Einzelteilen die Gesamtkosten senken kann. In der Serie kehrt sich das häufig um: Eine Umspann-Strategie mit Vorrichtung verteilt den Rüstaufwand auf viele Teile.
Braucht mein Bauteil 5-Achs-Bearbeitung?
Zwingend nur bei Freiformflächen, Hinterschnitten oder Konturen, die eine angestellte, simultan geführte Werkzeugachse erfordern. Bohrungen und Taschen von mehreren Seiten sind kein 5-Achs-Kriterium – sie entstehen über definierte Umspannungen.
Was ist der Unterschied zwischen 3+2 und Simultanbearbeitung?
Bei 3+2 stellen die Drehachsen Werkstück oder Werkzeugachse in Position, gefräst wird bei stillstehenden Drehachsen 3-achsig. Bei der Simultanbearbeitung bewegen sich alle fünf Achsen gleichzeitig entlang der Werkzeugbahn. 3+2 ist einfacher zu programmieren, steifer und für die meisten Mehrseiten-Teile ausreichend.
Bieten Sie 5-Achs-Fräsen an?
Die Fertigung arbeitet mit CNC-Fräsen und kombinierter Dreh-Fräsbearbeitung; mehrseitige Bauteile entstehen über definierte Umspannungen. Ob Ihr Bauteil zwingend Simultanbearbeitung braucht, beantwortet die technische Prüfung Ihrer Zeichnung – die meisten prismatischen Serienteile brauchen sie nicht.
Ist 5-Achs-Fräsen genauer als 3-Achs-Fräsen?
Nicht pauschal. Entfallende Umspannungen vermeiden Bezugsfehler, zusätzliche Achsen bringen aber eigene Kinematikfehler mit. Enge Toleranzen halten beide Verfahren, wenn Spannkonzept, Prozess und Messstrategie stimmen.