Oberflächenrauheit: Kennwerte, Tabellen und Angabe in der Zeichnung
Was Rauheit, Ra, Rz und Rautiefe bedeuten, wie die Oberflächenangabe nach ISO 21920-1 und ISO 1302 aufgebaut ist und welche Richtwerte Verfahren und Funktionen haben.
Was Oberflächenrauheit ist
Die Oberfläche eines Bauteils weicht von der idealen Geometrie ab. Nach dem Ordnungssystem der DIN 4760 unterscheidet man Gestaltabweichungen: Formabweichungen als erste Ordnung, die Welligkeit als zweite Ordnung und die Rauheit als dritte bis fünfte Ordnung, etwa Rillen und Riefen, die ein Werkzeug hinterlässt. Bei der Messung trennt ein Filter mit der Grenzwellenlänge λc die kurzwelligen Anteile der Rauheit von den langwelligen der Welligkeit. Die Rauheit hängt vor allem von Werkzeug und Schnittbedingungen ab, die Welligkeit von Schwingungen und Verformungen bei der Bearbeitung.
Oberflächengüte und Oberflächenbeschaffenheit sind Sammelbegriffe. Die Oberflächenbeschaffenheit umfasst Rauheit, Welligkeit und Rillenrichtung und ist der Titelbegriff der Normenreihe ISO 21920. Im Alltag ist mit beiden Wörtern meist die Rauheit gemeint, die auf der Zeichnung als Kennwert in Mikrometern steht, zum Beispiel Ra 1,6.
Geschrieben wird Rauheit. Rauigkeit bedeutet dasselbe, der Duden erklärt das Wort mit Rauheit. Rauhigkeit ist die veraltete Schreibung. Die Normen und Messgerätehersteller sprechen von Rauheit, Rauheitsprofil und Rauheitskennwerten.
Rauheitsparameter im Überblick
Ein Rauheitskennwert fasst das gemessene Profil in einer Zahl zusammen. Ra mittelt über die ganze Messstrecke, Rz erfasst die Extremwerte. Dasselbe Profil hat deshalb für Ra und Rz unterschiedliche Werte, und es gibt keine genormte Umrechnung. Wie sich beide näherungsweise ineinander umrechnen lassen, zeigt der Ra-Rz-Rechner.
Die Kennwerte tragen vor dem Buchstaben das Profil: R für das Rauheitsprofil, W für das Welligkeitsprofil und P für das Primärprofil. Auf Zeichnungen für Dreh- und Frästeile stehen fast immer Ra oder Rz.
| Kennwert | Bedeutung | Typische Verwendung |
|---|---|---|
| Ra | Arithmetischer Mittenrauwert: Mittelwert der Beträge aller Abweichungen des Profils von der Mittellinie | Allgemeine Angabe auf Zeichnungen, unempfindlich gegen einzelne Spitzen und Riefen |
| Rz | Summe aus der größten Profilspitze und dem tiefsten Profiltal in einer Einzelmessstrecke, üblich als Mittelwert aus fünf Einzelmessstrecken | Dicht-, Gleit- und Passflächen, bei denen Spitzen und Täler zählen |
| Rt | Gesamthöhe des Profils: Abstand zwischen höchster Spitze und tiefstem Tal auf der ganzen Messstrecke | Erkennen einzelner Ausreißer im Profil |
| Rp | Höhe der größten Profilspitze über der Mittellinie | Bestandteil von Rz |
| Rv | Tiefe des tiefsten Profiltals unter der Mittellinie | Bestandteil von Rz |
| Rq | Quadratischer Mittenrauwert: quadratisches Mittel der Abweichungen von der Mittellinie | Statistische Auswertung des Profils |
| Rsm | Mittlerer Rillenabstand der Profilelemente | Beschreibung periodischer Profile wie Drehriefen, Wahl der Grenzwellenlänge |
| Rmr(c) | Materialanteil des Profils in einer Schnitthöhe c | Tragverhalten von Gleitflächen, zum Beispiel an Dichtungen |
Die Definitionen von Ra, Rq und Rt blieben mit ISO 21920-2 unverändert. Rp, Rv und Rz werden weiterhin über Abschnittlängen gebildet und gemittelt. Die Tabelle fasst Bedeutung und Verwendung zusammen und ersetzt nicht den Normtext.
Rautiefe: Rz, Rt und die frühere Rmax
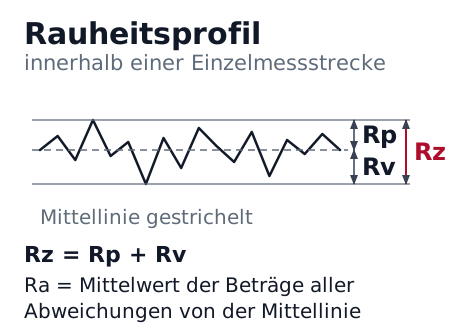
Der Begriff Rautiefe steht im Alltag meist für Rz. Gemeint ist ein Höhenmaß zwischen Spitzen und Tälern, im Unterschied zu Ra als Mittelwert. Rz ist die Summe aus der Höhe der größten Profilspitze und der Tiefe des größten Profiltals innerhalb einer Einzelmessstrecke. Üblich ist der Mittelwert aus fünf Einzelmessstrecken. Rt bezieht sich dagegen auf die gesamte Messstrecke und ist deshalb nie kleiner als Rz.
Die frühere Rmax war nach DIN 4768 die größte der fünf Einzelrautiefen. In DIN EN ISO 4287 gibt es diesen Kennwert nicht mehr. ISO 21920-2 kennt als maximale Höhe des Profils den Kennwert Rzx. Steht auf einer älteren Zeichnung Rmax, gehört die zugehörige Spezifikation dazu.
Die Normen haben gewechselt. Begriffe und Kennwerte regelte ISO 4287, seit Ende 2021 löst ISO 21920-2 sie ab. Die Oberflächenangabe auf der Zeichnung folgte ISO 1302 und folgt jetzt ISO 21920-1, die Messbedingungen standen in ISO 4288 und stehen jetzt in ISO 21920-3. Zeichnungen, die vor der Umstellung entstanden sind, bleiben an die früheren Normen gebunden.
Typische Rauheit nach Bearbeitungsverfahren
Jedes Verfahren hinterlässt einen typischen Rauheitsbereich. Schruppen liefert die gröberen, Schlichten die feineren Werte eines Bereichs. Die Tabelle nennt Richtwerte aus der Fachliteratur. Sie hängen von Werkstoff, Werkzeug, Vorschub und Steifigkeit der Maschine ab und sind keine Zusage für ein bestimmtes Bauteil. Strahlen, Beschichten und andere Oberflächenbehandlungen sind nicht aufgeführt, weil ihr Ergebnis vom Medium und vom Ausgangszustand der Fläche abhängt.
Auf älteren Zeichnungen steht statt eines Ra-Werts oft eine N-Klasse. Die Klassen N1 bis N12 ordnen jeder Stufe einen Ra-Wert zu, der sich von Klasse zu Klasse verdoppelt: N1 entspricht Ra 0,025 µm, N2 0,05, N3 0,1, N4 0,2, N5 0,4, N6 0,8, N7 1,6, N8 3,2, N9 6,3, N10 12,5, N11 25 und N12 50 µm. Die Klassen stammen aus früheren Ausgaben der ISO 1302. Aktuelle Zeichnungen nennen Kennwert und Wert in Mikrometern, denn die Mindestangabe nach ISO 21920-1 besteht aus Symbol, Kennwert und Grenzwert.
| Verfahren | Typischer Ra-Bereich (µm) | N-Klasse (historisch) |
|---|---|---|
| Drehen | 0,4 bis 6,3 | N5 bis N9 |
| Fräsen | 0,8 bis 6,3 | N6 bis N9 |
| Bohren | 1,6 bis 6,3 | N7 bis N9 |
| Reiben | 0,8 bis 3,2 | N6 bis N8 |
| Schleifen | 0,1 bis 1,6 | N3 bis N7 |
| Honen | 0,1 bis 0,8 | N3 bis N6 |
| Läppen | 0,05 bis 0,4 | N2 bis N5 |
| Polieren | 0,1 bis 0,4 | N3 bis N5 |
Richtwerte, keine Normwerte und keine Fertigungszusage. Einzelne Quellen nennen engere oder weitere Bereiche. Die N-Klassen sind historische Orientierungswerte aus früheren Ausgaben der ISO 1302.
Typische Rauheitswerte nach Funktion
Welche Rauheit eine Fläche braucht, bestimmt ihre Funktion. Dichtflächen, Lagersitze und Gleitflächen verlangen feinere Werte als Flächen ohne Funktion. Für Wälzlagersitze und für die Gegenlaufflächen von Dichtungen geben die Hersteller Richtwerte vor, die zum Toleranzfeld und zur Dichtungsart passen. Flächen ohne Funktionsanforderung brauchen keinen eigenen Rauheitswert, dort genügt die Allgemeinangabe oder die werkzeugbedingte Rauheit.
Feinere Werte als nötig verlangen zusätzliche Bearbeitungsschritte und verlängern die Prüfung. Eine Rauheitsangabe gehört deshalb nur an Flächen, deren Funktion sie braucht. Passung und Rauheit einer Passfläche gehören zusammen in die Zeichnung, die Grenzmaße für Welle und Bohrung berechnet der Passungsrechner.
| Funktion | Richtwert | Hinweis |
|---|---|---|
| Wälzlagersitz auf der Welle, Nenndurchmesser bis 80 mm | Ra 0,4 bei IT5, Ra 0,8 bei IT6, Ra 1,6 bei IT7 | Geschliffene Sitze, Richtwerte nach DIN 5425-1 |
| Wälzlagersitz, Nenndurchmesser über 80 bis 500 mm | Ra 0,8 bei IT5, Ra 1,6 bei IT6 und IT7 | Geschliffene Sitze |
| Gegenlauffläche für Radialwellendichtringe | Ra 0,2 bis 0,8 und Rz 1 bis 4 | DIN 3760 nennt Rz 1 bis 5, die Hersteller verlangen zusätzlich eine Mindesthärte |
Richtwerte aus Herstellerunterlagen und Normen. Dichtungshersteller geben je Dichtungsart eigene Werte vor. Maßgeblich sind der Katalog des Bauteilherstellers und Ihre Zeichnung. Die Werte sind keine Fertigungszusage.
Oberflächenzeichen nach ISO 21920-1 und ISO 1302
ISO 21920-1:2021 regelt die Angabe der Oberflächenbeschaffenheit in der Zeichnung und hat ISO 1302 abgelöst. ISO 1302:2002 wurde Ende 2021 zurückgezogen. Zeichnungen, die vor der Umstellung entstanden sind, bleiben an ISO 1302 gebunden. Das Symbol zeigt, welche Norm gilt: Die Symbole der ISO 21920-1 tragen einen zusätzlichen kurzen Balken, der sie von den Symbolen der ISO 1302 und von den Symbolen für flächenhafte Angaben unterscheidet.
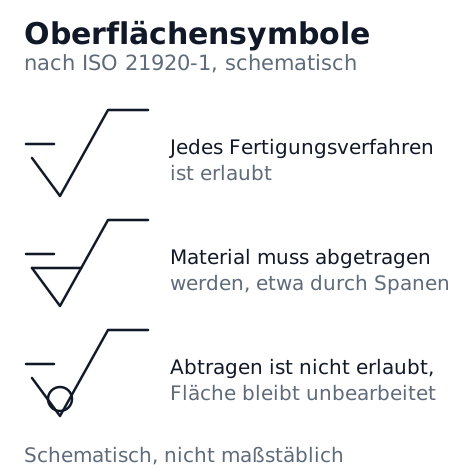
Die Mindestangabe besteht aus dem Symbol, der Bezeichnung des Kennwerts und dem Grenzwert, zum Beispiel Rz 6,3. Die Form des Symbols enthält eine Anforderung an die Fertigung: Es erlaubt jedes Verfahren, verlangt Materialabtrag oder verbietet ihn.
| Element | Bedeutung | Hinweis |
|---|---|---|
| Grundsymbol | Jedes Fertigungsverfahren ist erlaubt. Es sagt nicht, ob die Fläche bearbeitet wird. | Nach ISO 21920-1 mit zusätzlichem Balken über dem kurzen Schenkel |
| Symbol mit Querstrich, bei ISO 21920-1 als geschlossenes Dreieck | Material muss abgetragen werden, zum Beispiel durch Drehen oder Fräsen | Kennzeichnet bearbeitete Flächen |
| Symbol mit Kreis | Abtragen ist nicht zulässig, die Fläche bleibt gegossen, geschmiedet oder gewalzt | Für Flächen, die nicht bearbeitet werden dürfen |
| Kennwert und Grenzwert | Zum Beispiel Rz 6,3 oder Ra 1,6, der Wert in µm | Mindestangabe aus Symbol, Kennwert und Grenzwert |
| Rillenrichtung | Richtung der Bearbeitungsspuren. Die Kurzzeichen der ISO 1302 sind = parallel, ⊥ senkrecht, X gekreuzt, M mehrfach gerichtet, C annähernd kreisförmig, R annähernd radial, P nicht gerichtet | Steht am Symbol, wenn die Richtung funktionsrelevant ist. ISO 21920-1 regelt die Rillenrichtung ebenfalls |
| Allgemeinangabe | Gilt für alle Flächen ohne eigene Angabe, zum Beispiel Ra 12,5 für alle nicht anders bezeichneten Flächen | Steht im Schriftfeld, am Rand einer Ansicht oder oben rechts auf dem Blatt, Symbole in Klammern nennen die abweichenden Flächen |
Die Tabelle fasst die Elemente zusammen, die in Anfragen vorkommen. Zusatzangaben wie Filter, Messstrecke oder Bearbeitungsverfahren regelt die Norm.
Rauheit messen: Tastschnitt, Messstrecke und Regeln
Die Rauheit wird meist im Tastschnittverfahren gemessen. Eine feine Tastspitze fährt über die Fläche, ihr Radius beträgt je nach Messbereich 2, 5 oder 10 µm. Das gemessene Primärprofil wird gefiltert, die Grenzwellenlänge λc trennt Rauheit und Welligkeit. Die Messstrecke ln besteht in der Regel aus fünf Einzelmessstrecken, deren Länge der Grenzwellenlänge entspricht. Bei Dreh- und Frässpuren wählt man die Grenzwellenlänge nach dem mittleren Rillenabstand, bei nichtperiodischen Profilen nach dem erwarteten Ra- oder Rz-Wert.
Ein einzelner Messwert sagt wenig, weil Rauheitswerte streuen. Nach ISO 4288 galt ohne Zusatz die 16-%-Regel: Bis zu 16 % der Messwerte durften den Grenzwert überschreiten. Mit dem Zusatz max durfte kein Messwert den Grenzwert überschreiten. ISO 21920-1 kehrt das um: Die Max-Regel ist der Standard, und die 16-%-Regel muss mit dem Symbol T16 % eigens verlangt werden. Voreinstellungen für Filter und Messstrecke stehen in ISO 21920-3. Optische Verfahren messen berührungslos und liefern flächenhafte Kennwerte nach ISO 25178, die eine eigene Kennwertreihe bilden.
| Ra (µm) | Rz (µm) | Grenzwellenlänge λc (mm) | Messstrecke ln (mm) |
|---|---|---|---|
| über 0,006 bis 0,02 | über 0,025 bis 0,1 | 0,08 | 0,4 |
| über 0,02 bis 0,1 | über 0,1 bis 0,5 | 0,25 | 1,25 |
| über 0,1 bis 2 | über 0,5 bis 10 | 0,8 | 4 |
| über 2 bis 10 | über 10 bis 50 | 2,5 | 12,5 |
| über 10 bis 80 | über 50 bis 200 | 8 | 40 |
Die Tabelle gilt für Zeichnungen mit Symbol nach ISO 1302. Für Zeichnungen nach ISO 21920-1 liefert ISO 21920-3 die Voreinstellungen. Normwerte, keine Fertigungszusage.
Rauheit in der CNC-Anfrage
Tragen Sie eine Rauheit nur an Flächen ein, deren Funktion sie verlangt, und geben Sie Kennwert, Wert in Mikrometern und Symbol an. Eine Allgemeinangabe deckt alle übrigen Flächen ab. Gedrehte und gefräste Flächen erreichen Ra 0,8 µm ohne Schleifen. Feinere Werte erfordern zusätzliche Bearbeitung und gehören mit Rauheitsangabe in die Zeichnung, das Angebot weist den Aufwand aus. Behandlungen wie Strahlen, Polieren oder Eloxieren beschreibt die Seite Oberflächenbehandlung.
Im Anfrageformular laden Sie die PDF-Zeichnung mit den Oberflächenangaben und, wenn vorhanden, ein STEP-Modell im gleichen Revisionsstand hoch und nennen Werkstoff und Stückzahl. Gefertigt wird ab 100 Stück je Bauteil. Die erste Rückmeldung kommt innerhalb von zwei Arbeitstagen, mit einem schriftlichen Angebot oder konkreten technischen Rückfragen. Weitere Hinweise finden Sie im Beitrag CNC-Zeichnung vorbereiten und in der Übersicht der Zeichnungssymbole. Wie eine Zeichnung insgesamt aufgebaut ist, beschreibt der Beitrag Technische Zeichnung.
Weiterführend
Passende nächste Schritte
Ra-Rz-Rechner
Ra in Rz und Rz in Ra näherungsweise umrechnen.
WeiterlesenZeichnungssymbole
Maße, Toleranzen, Passungen, Oberflächenzeichen und Form- und Lagetoleranzen im Überblick.
WeiterlesenCNC-Zeichnung vorbereiten
Welche Angaben in PDF-Zeichnung und STEP-Modell Rückfragen vor dem Angebot vermeiden.
Weiterlesen
Zeichnung mit Oberflächenangaben bereit?
Unterlagen hochladen, Werkstoff und Stückzahl angeben.
Vertiefung
Worauf Sie achten sollten
Funktion benennen
Rauheit nur an Dicht-, Lager-, Gleit- und Passflächen angeben, wo die Funktion sie verlangt.
Kennwert mit Einheit
Ra oder Rz mit Wert in µm und Symbol an die Fläche setzen. Reine N-Klassen sind nicht mehr aktuell.
Allgemeinangabe nutzen
Eine Allgemeinangabe auf dem Zeichnungsblatt deckt alle Flächen ohne eigene Angabe ab.
Fragen
Häufige Fragen
Was ist der Unterschied zwischen Rauheit und Rautiefe?
Rauheit bezeichnet die feinen Unebenheiten einer Oberfläche insgesamt. Die Rautiefe ist ein Kennwert dafür, meist Rz, und gibt die Höhe zwischen Spitzen und Tälern an. Ra ist dagegen ein Mittelwert der Abweichungen. Welcher Kennwert gilt, steht an der Fläche in der Zeichnung.
Rauheit, Rauigkeit oder Rauhigkeit: Welche Schreibweise gilt?
Fachlich und in den Normen steht Rauheit. Rauigkeit bedeutet dasselbe, der Duden erklärt das Wort mit Rauheit. Rauhigkeit ist die veraltete Schreibung. In Zeichnungen und Anfragen zählen Kennwert und Wert.
Was bedeutet Rz 4 oder Rz 100 in der Zeichnung?
Der Zahlenwert ist die zulässige Rautiefe Rz in Mikrometern. Rz 100 erlaubt sehr grobe Flächen, wie sie Sägen oder Brennschneiden hinterlassen, grob Ra 14 bis 25 µm. Rz 25 entspricht etwa Ra 3,6 bis 6,3 µm, Rz 16 etwa Ra 2,3 bis 4 µm, Rz 6,3 etwa Ra 0,9 bis 1,6 µm und Rz 4 etwa Ra 0,6 bis 1 µm. Die Umrechnung ist eine Näherung und steht im Ra-Rz-Rechner. Nach ISO 21920-1 darf kein Messwert den Grenzwert überschreiten, sofern kein T16-%-Symbol etwas anderes verlangt.
Welche Ra-Werte erreicht man mit verschiedenen Bearbeitungsverfahren?
Die Fachliteratur nennt als typische Bereiche für Drehen Ra 0,4 bis 6,3 µm, Fräsen 0,8 bis 6,3, Bohren 1,6 bis 6,3, Reiben 0,8 bis 3,2, Schleifen 0,1 bis 1,6, Honen 0,1 bis 0,8 und Läppen 0,05 bis 0,4. Die Werte hängen von Werkstoff, Werkzeug und Schnittbedingungen ab und sind keine Zusage. Maßgeblich ist der Rauheitswert in Ihrer Zeichnung und die Bestätigung im Angebot.
Wie wird Oberflächenrauheit gemessen?
Meist im Tastschnittverfahren: Eine Tastspitze fährt über die Fläche, das Profil wird gefiltert, und Kennwerte wie Ra und Rz werden über die Messstrecke berechnet. Messstrecke, Filter und Auswertung müssen zur Spezifikation passen. Bei Zeichnungen nach ISO 21920-1 gelten die Voreinstellungen der ISO 21920-3, bei älteren Zeichnungen die der ISO 4288. Optische Verfahren messen berührungslos und liefern flächenhafte Kennwerte nach ISO 25178.
Was bedeuten die N-Rauheitsklassen N1 bis N12?
Die Klassen stammen aus früheren Ausgaben der ISO 1302. Jede Klasse steht für einen Ra-Wert, der sich von Klasse zu Klasse verdoppelt: N1 entspricht Ra 0,025 µm, N5 0,4, N6 0,8, N7 1,6, N8 3,2, N9 6,3 und N12 50 µm. Neue Zeichnungen nennen Kennwert und Wert in µm statt einer N-Klasse.
Was bedeutet die Allgemeinangabe im Schriftfeld?
Die Allgemeinangabe gilt für alle Flächen ohne eigene Oberflächenangabe, zum Beispiel Ra 12,5 für alle nicht anders bezeichneten Flächen. Sie steht im Schriftfeld, am Rand einer Ansicht oder oben rechts auf dem Zeichnungsblatt. Folgen ihr Symbole in Klammern, sind das die abweichenden Angaben einzelner Flächen.
Gilt ISO 1302 noch oder ISO 21920?
Seit Ende 2021 gilt ISO 21920-1 für die Oberflächenangabe. ISO 1302:2002 wurde zurückgezogen. Zeichnungen, die vor der Umstellung entstanden sind, bleiben an ISO 1302, ISO 4287 und ISO 4288 gebunden. Welche Norm eine Zeichnung meint, erkennt man am Symbol: Das Symbol der ISO 21920-1 trägt einen zusätzlichen Balken über dem kurzen Schenkel.