Eloxieren: Schutz und Farbe für Aluminiumteile
Wie die Eloxalschicht entsteht, was sie für Maße und Passungen bedeutet, wann Harteloxieren die richtige Wahl ist – und wie eloxierte CNC-Teile direkt angefragt werden.
Was Eloxieren ist
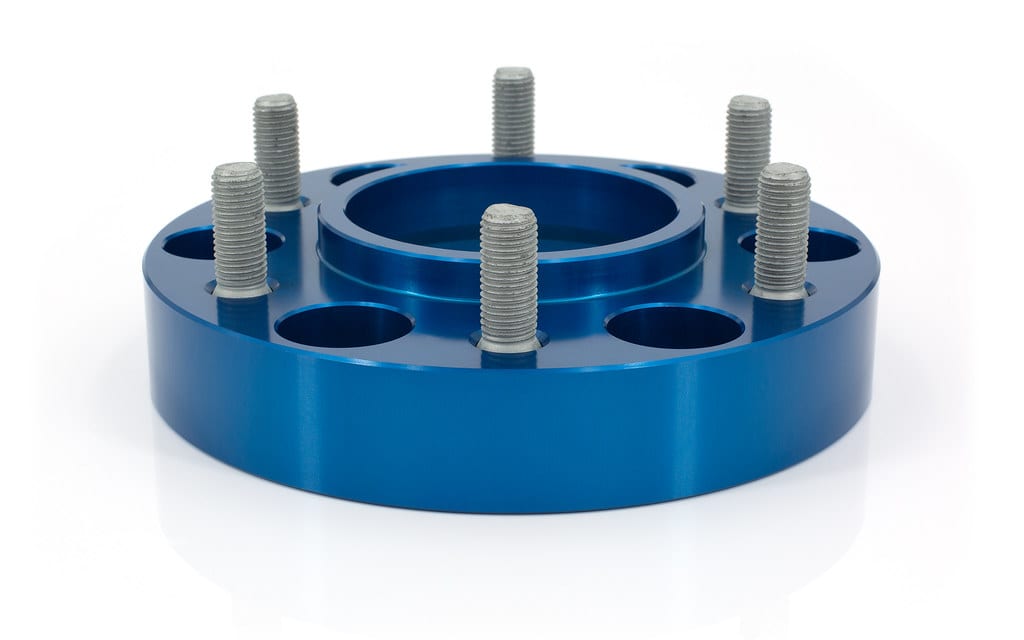
Eloxieren wandelt die Aluminiumoberfläche elektrolytisch in eine harte Aluminiumoxidschicht um. Anders als Lack oder Pulver wird nichts aufgetragen: Die Schicht wächst aus dem Grundwerkstoff und ist fest mit ihm verbunden, sie kann nicht abplatzen. Sie schützt vor Korrosion und Kratzern und lässt sich in vielen Farben einfärben.
Dekoratives Eloxieren (Typ II) erzeugt 5 bis 25 µm und ist der Standard für Gehäuse, Frontplatten und Konstruktionsteile. Harteloxieren (Typ III) erzeugt 25 bis 100 µm für verschleißbeanspruchte Flächen. Beide Verfahren stehen für CNC-Teile direkt zur Verfügung.
Farben und Aussehen
Eloxal gibt es farblos (silbern), in Farbtönen wie Schwarz, Blau, Rot oder Gold und als tiefschwarze Ausführung für Optik- und Elektronikgehäuse. Der Farbeindruck hängt von der Legierung ab: 6082 und 6061 eloxieren gleichmäßig, kupferhaltige Legierungen wie 2024 und zinkhaltige wie 7075 können gräulicher oder fleckiger ausfallen.
Die Oberflächenvorbereitung bestimmt das Finish: Glasperlenstrahlen vor dem Eloxieren erzeugt ein gleichmäßig mattes, hochwertiges Erscheinungsbild, Bürsten eine gerichtete Struktur. Sichtflächen und gewünschtes Finish gehören in die Zeichnung, exakte Farbverbindlichkeit nach RAL ist beim Eloxieren nur eingeschränkt möglich – Eloxalfarbtöne sind legierungs- und schichtdickenabhängig.
Maßänderung und Passungen
Die Eloxalschicht wächst etwa zu zwei Dritteln in den Grundwerkstoff hinein und zu einem Drittel nach außen. Bei dekorativen Schichten sind das wenige Mikrometer Aufmaß je Fläche – für die meisten Konstruktionen unkritisch. Bei Harteloxal mit 50 µm und mehr verändert die Schicht Passungen und Gewinde spürbar.
Für enge Passungen gilt: Schichtdicke in die Zeichnung schreiben, damit die Fertigung das Aufmaß vorhalten kann, oder die Fläche als eloxalfrei kennzeichnen. Innengewinde werden üblicherweise abgedeckt. Bohrungen unter wenigen Millimetern Durchmesser eloxieren ungleichmäßig – auch das gehört in die Auslegung.
Harteloxieren für Verschleißflächen
Harteloxal erreicht Schichthärten, die Führungsbahnen, Gleitflächen und Dichtflächen an Aluminiumteilen dauerhaft schützen. Typische Anwendungen sind Pneumatikzylinder, Führungsleisten, Spannvorrichtungen und Teile, die ohne Beschichtung an Stahl verschleißen würden.
Die Schicht ist elektrisch isolierend und dunkelt den Grundton ab; Harteloxal ist deshalb selten dekorativ. Wo Optik zählt und Verschleiß gering ist, bleibt Typ II die richtige Wahl. Beide Anforderungen an einem Teil lassen sich über partielles Abdecken lösen.
Eloxieren im Vergleich zu anderen Verfahren
Gegenüber Pulverbeschichten ist Eloxal dünner, maßhaltiger und abriebfester, deckt aber Bearbeitungsspuren nicht ab. Verzinken und Vernickeln sind die Pendants für Stahl; auf Aluminium ist Eloxieren fast immer die erste Wahl. Brünieren funktioniert nur auf Stahl – schwarzes Aluminium entsteht durch Schwarzeloxieren.
Wer die Verfahren für Stahlteile vergleichen will, findet die Übersicht im Beitrag zur Oberflächenbehandlung und die schwarze Oxidschicht für Stahl im Beitrag zum Brünieren.
Eloxierte CNC-Teile nach Zeichnung anfragen
Eloxieren und Harteloxieren können direkt mit CNC-Dreh- und Frästeilen angefragt werden: Verfahren, Farbe und Schichtdicke in der Zeichnung oder im Hinweisfeld angeben, eloxalfreie Flächen kennzeichnen. Gefertigt wird ab 100 Stück je Bauteil.
Auch Warmauslagern auf T6 vor der Bearbeitung und Glasperlenstrahlen vor dem Eloxieren lassen sich mit anfragen. Was davon für Ihr Bauteil sinnvoll ist, wird im schriftlichen Angebot beantwortet.
Weiterführend
Passende nächste Schritte
Aluminium-CNC-Bearbeitung
Alu CNC fräsen lassen: Legierungen, Oberflächen und Anfrageweg.
WeiterlesenOberflächenbehandlung
Eloxieren, Verzinken, Vernickeln und Pulverbeschichten im Überblick.
WeiterlesenBrünieren
Schwarze Oxidschicht für Stahlteile – das Pendant zum Schwarzeloxieren.
Weiterlesen
CNC-Teile mit Eloxieren anfragen
Unterlagen hochladen, Legierung, Farbe und Schichtdicke angeben. Die Machbarkeit steht im Angebot.
Vertiefung
Worauf Sie achten sollten
Schichtdicke angeben
Typ II oder Harteloxal plus Zielschichtdicke in die Zeichnung – Passungen brauchen das Aufmaß.
Flächen kennzeichnen
Eloxalfreie Flächen, abzudeckende Gewinde und Sichtflächen eindeutig markieren.
Legierung mitdenken
6082 und 6061 eloxieren gleichmäßig; 7075 und 2024 können im Farbton abweichen.
Fragen
Häufige Fragen
Verändert Eloxieren die Maße des Bauteils?
Ja, geringfügig. Die Schicht wächst zu etwa zwei Dritteln ins Material und zu einem Drittel nach außen. Bei Typ II sind das wenige Mikrometer je Fläche, bei Harteloxal deutlich mehr. Für Passungen gehört die Schichtdicke in die Zeichnung.
Ist eine Eloxalschicht elektrisch leitfähig?
Nein, Aluminiumoxid isoliert. Erdungs- und Kontaktpunkte müssen als eloxalfrei gekennzeichnet oder nachträglich freigelegt werden.
Kann man Stahl oder Edelstahl eloxieren?
Nein. Eloxieren funktioniert auf Aluminium und Titan. Für Stahl übernehmen Verzinken, Vernickeln oder Brünieren den Schutz; schwarzer Stahl entsteht durch Brünieren.
Sind Eloxalfarben nach RAL möglich?
Nur eingeschränkt. Eloxalfarbtöne entstehen durch Einfärben der Oxidschicht und hängen von Legierung und Schichtdicke ab. Wer exakte RAL-Töne braucht, wählt Pulverbeschichten; die Angabe gehört in die Zeichnung.
Was unterscheidet Harteloxal von normalem Eloxal?
Harteloxal (Typ III) ist mit 25 bis 100 µm deutlich dicker und härter, gedacht für Verschleißflächen. Es dunkelt den Farbton ab und verändert Maße spürbar. Dekoratives Eloxal (Typ II) mit 5 bis 25 µm ist der Standard für Gehäuse und Sichtteile.
Was kostet Eloxieren?
Eloxieren wird je Auftrag mit den Bauteilen kalkuliert; Farbe, Schichtdicke und Abdeckungen beeinflussen den Preis. Laden Sie Zeichnung und Stückzahl hoch; der Preis steht im schriftlichen Angebot.