Entgraten von CNC-Teilen: Grat, Kantenbruch und Kantenangaben
Was ein Grat ist, wie er beim Zerspanen entsteht, was „entgratet“ und „Kanten gebrochen“ in einer Zeichnung bedeuten und wie Sie die Vorzeichen der Kantenangabe nach ISO 13715 lesen.
Was ein Grat ist und wie er entsteht
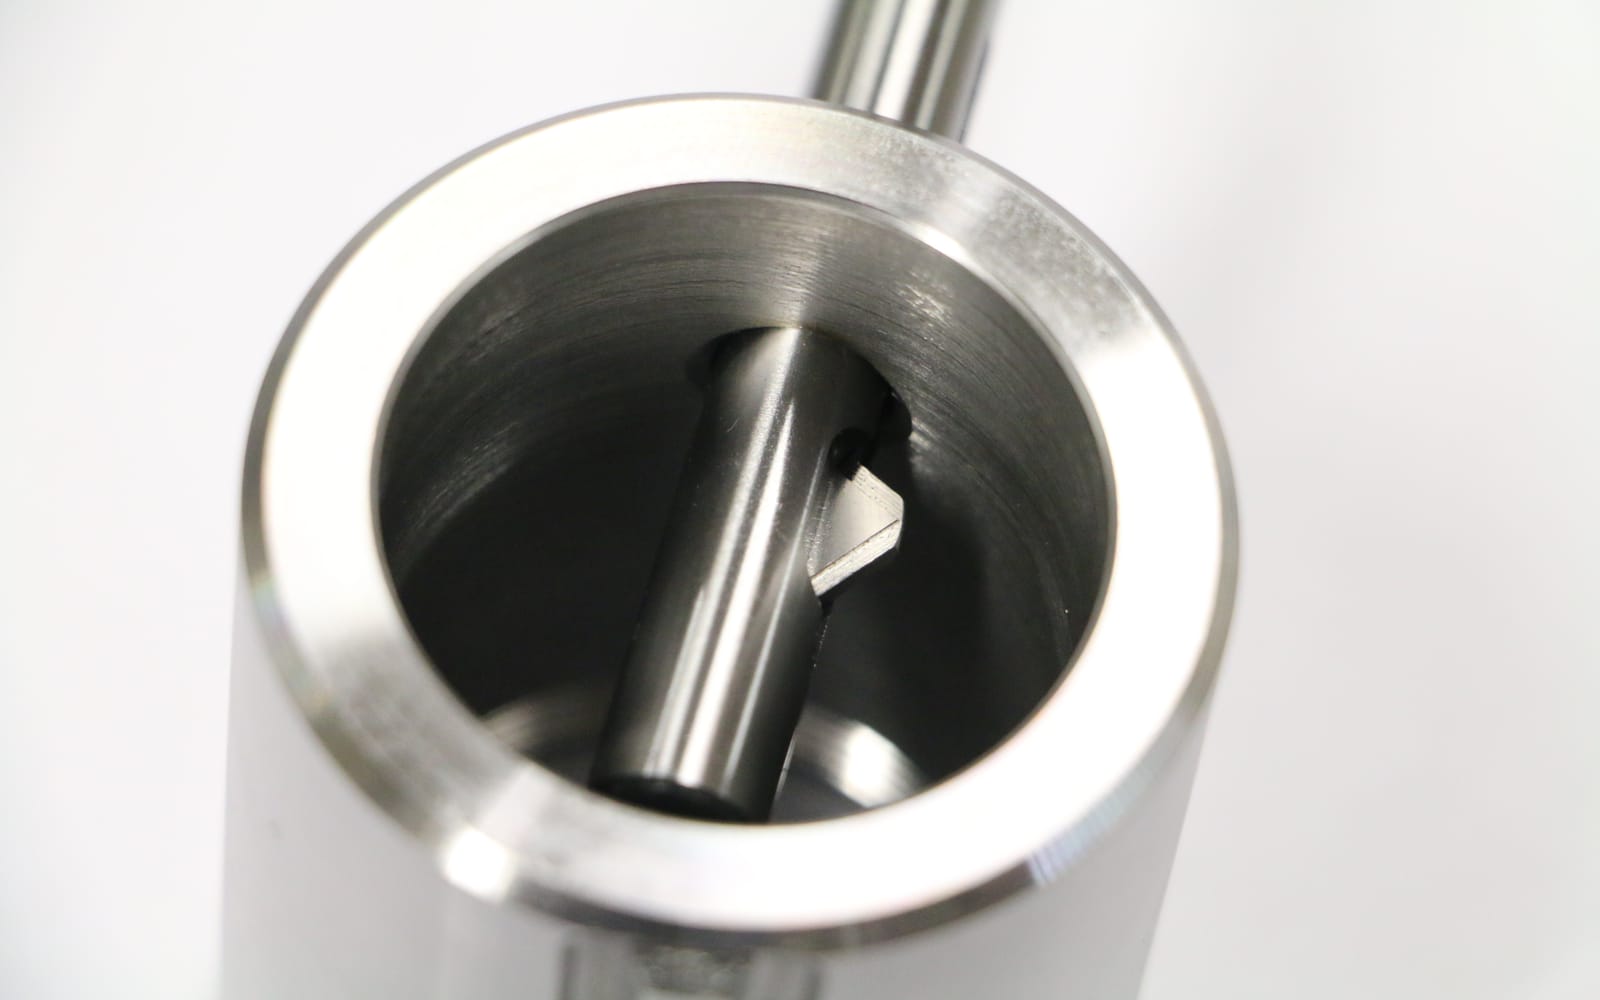
Ein Grat ist Material, das nach dem Zerspanen, Schneiden oder Stanzen über der idealen Form einer Außenkante stehen bleibt. ISO 13715 behandelt ihn als Sonderfall des Überstands an einer Außenkante.
Beim Zerspanen entsteht der Grat an Kanten, an denen die Schneide den Werkstoff verlässt. Der letzte Rest des Materials wird dort nicht mehr sauber abgeschert, sondern verformt und zur Seite gedrückt. An Bohrungen bildet sich ein Grat auf der Eintritts- und auf der Austrittsseite.
Fachtexte unterscheiden mehrere Grattypen. Ein Rollgrat entsteht, wenn der Werkstoff am Schnittaustritt umgebogen wird, ohne zu brechen. Ein Reißgrat bleibt zurück, wenn der letzte Werkstoffsteg nicht vollständig abschert. Er ist unregelmäßig und oft scharf.
Wie groß der Grat wird, hängt von Werkstoff und Werkzeug ab. Zähe, gut dehnbare Werkstoffe wie Kupfer und austenitischer Edelstahl bilden mehr Grat als spröde Werkstoffe wie Gusseisen. Ein stumpfes Werkzeug verdrängt Material, statt es zu schneiden, und vergrößert den Grat.
Ein Grat kann die Funktion stören. Er behindert den Gewindedurchlauf, verschlechtert Passungen und beschädigt Beschichtungen, und seine scharfe Kante kann zu Schnittverletzungen führen. Deshalb legt die Zeichnung fest, wie eine Kante nach der Bearbeitung aussehen soll.
Entgraten, Kantenbrechen und Kantenverrunden: die Begriffe
Entgraten und Kantenbrechen fallen in der Praxis oft in einem Arbeitsgang zusammen. Für eine Zeichnung beschreiben Entgraten, Kantenbrechen und Kantenverrunden unterschiedliche Kantenzustände.
Das Verb heißt entgraten. Entgräten bedeutet dagegen, Fischgräten zu entfernen. Die Zeichnungsangabe lautet deshalb „entgratet“, das Ergebnis heißt gratfrei.
| Begriff | Was an der Kante geschieht | Zustand danach |
|---|---|---|
| Entgraten | Der Materialüberstand wird entfernt. | Gratfrei, die Kante kann noch scharfkantig sein. |
| Kantenbrechen | Die Kante wird gezielt abgetragen, als Fase oder als Rundung. | Gebrochen, die Größe bleibt offen, solange die Zeichnung kein Maß nennt. |
| Kantenverrunden | Die Kante erhält einen definierten Radius. | Gerundet, in der Zeichnung als R mit Wert angegeben. |
Die Begriffe stammen aus der Fachsprache. ISO 13715 beschreibt den Zustand der Kante. Das Verfahren legt die Norm nicht fest.
Kantenzustände nach ISO 13715: Außenkante, Innenkante und Vorzeichen
ISO 13715 regelt die Angabe von Kanten unbestimmter Form. Das sind Kanten, deren Form die Zeichnung nicht geometrisch festlegt. Eine Kante mit festgelegter Geometrie, zum Beispiel 1 × 45°, wird nach den allgemeinen Bemaßungsregeln der ISO 129-1 angegeben und fällt nicht unter diese Norm.
Die aktuelle Ausgabe ist ISO 13715:2017. In Deutschland gilt sie als DIN EN ISO 13715:2020-01. Ältere Zeichnungen nennen oft DIN ISO 13715:2000-12 oder die frühere DIN 6784. Die Vorzeichen bedeuten in beiden Ausgaben dasselbe.
Die Norm unterscheidet zwei Abweichungen von der idealen scharfen Kante. Ein Überstand liegt außerhalb der idealen Form. An einer Außenkante heißt er Grat, an einer Innenkante Übergang. Ein Abtrag liegt innerhalb der idealen Form. An einer Außenkante ist er eine Rundung oder Fase, an einer Innenkante ein Einstich.
Das Vorzeichen im Kantensymbol legt fest, welche Abweichung zulässig ist. Plus erlaubt einen Überstand. Minus fordert einen Abtrag. Plus-Minus erlaubt Überstand und Abtrag und steht nur zusammen mit einer Maßzahl.
| Vorzeichen | Außenkante: Überstand (Grat) | Außenkante: Abtrag | Innenkante: Überstand (Übergang) | Innenkante: Abtrag |
|---|---|---|---|---|
| + | zulässig | nicht zulässig | zulässig | nicht zulässig |
| − | nicht zulässig | gefordert | nicht zulässig | gefordert |
| ± | zulässig | zulässig | zulässig | zulässig |
Plus-Minus nur mit Maßzahl. Die Tabelle gibt die Aussage der Norm wieder. Normwerte, keine Fertigungszusage.
Maßzahlen lesen: Beispiele für Kantenangaben
Nach dem Vorzeichen kann eine Maßzahl in Millimetern stehen. Sie begrenzt den größten zulässigen Überstand oder Abtrag. Bei Plus-Minus ist sie vorgeschrieben.
Ein einzelner positiver Wert setzt die andere Grenze auf null. Bei +0,3 ist ein Überstand bis 0,3 mm erlaubt und ein Abtrag ausgeschlossen. Ein einzelner negativer Wert setzt die andere Grenze ebenfalls auf null. Bei −0,3 ist ein Überstand ausgeschlossen und ein Abtrag bis 0,3 mm erlaubt. Sollen beide Grenzen festgelegt werden, stehen zwei Werte übereinander, der obere über dem unteren.
Die Ausgabe 2000 empfahl Größen wie 0,1, 0,3 und 0,5 mm und nannte ±0,05 und ±0,02 mm für scharfkantige Kanten. Die Ausgabe 2017 enthält diese Empfehlung nicht mehr und definiert „scharfkantig“ nicht. Werte wie 0,3 sind deshalb Beispiele für übliche Angaben und keine Vorgabe der Norm.
| Angabe im Symbol | An einer Außenkante | An einer Innenkante |
|---|---|---|
| +0,3 | Grat bis 0,3 mm zulässig, kein Abtrag | Übergang bis 0,3 mm zulässig, kein Abtrag |
| −0,3 | Kein Grat, Abtrag bis 0,3 mm (Rundung oder Fase) | Kein Übergang, Abtrag bis 0,3 mm (Einstich) |
| ±0,05 | Grat oder Abtrag bis jeweils 0,05 mm | Übergang oder Abtrag bis jeweils 0,05 mm |
| −0,5 über −1 | Kein Grat, Abtrag von 0,5 bis 1 mm | Kein Übergang, Abtrag von 0,5 bis 1 mm |
Die Werte 0,3, 0,05, 0,5 und 1 sind Beispiele. Zwei Werte stehen im Symbol untereinander, hier −0,5 oben und −1 unten. Normlogik, keine Fertigungszusage.
Wie die Kantenangabe in die Zeichnung kommt
Das Grundsymbol ist ein Rechtwinkel mit einem Pfeil. Bei einer Einzelangabe zeigt die Pfeilspitze auf die Kante. Vorzeichen und Maßzahl stehen im Symbol. Das Symbol allein beschreibt keine Kante, mindestens das Vorzeichen muss angegeben sein. Wie die übrige Beschriftung muss die Angabe vom unteren Blattrand aus lesbar sein.
Die Lage der Maßzahl am Symbol kann die Richtung festlegen, in der Überstand oder Abtrag liegen. Für Teilbereiche einer Kante gibt es eine Bereichsangabe.
Eine allgemeine Kantenangabe gilt für alle Kanten ohne eigene Angabe. Sie steht meist in der oberen rechten Ecke der Zeichnung. Kanten mit abweichender Anforderung erhalten eine Einzelangabe, zum Beispiel eine Dichtkante.
Eine Angabe wie „Kanten gebrochen“ ohne Zahl lässt jede Ausführung zu und ist nicht prüfbar. Eindeutig sind ein Kantensymbol mit Vorzeichen und Maßzahl, eine bemaßte Fase wie 0,5 × 45° oder ein Radius. Ein Wert wie 0,3 ohne Kantensymbol und Vorzeichen ist keine Angabe nach ISO 13715, denn er sagt nicht, ob Überstand oder Abtrag gemeint ist.
Entgratverfahren im Überblick
Welches Verfahren eine Kante bearbeitet, hängt von Geometrie, Werkstoff und Stückzahl ab. Die Zeichnung legt den Kantenzustand fest. Die Tabelle beschreibt Verfahren aus der Fachliteratur und sagt nichts darüber, welches Verfahren ein Fertigungsbetrieb einsetzt.
| Verfahren | Wirkprinzip | Typischer Einsatz und Grenze |
|---|---|---|
| Handentgraten | Feile, Schaber, Messer oder eine biegsame Welle tragen den Grat von Hand ab. | Flexibel, für Einzelteile und Nacharbeit, aber personalintensiv und vom Bediener abhängig. |
| Bürsten und Bandschleifen | Rotierende Bürsten oder Schleifbänder tragen den Überstand ab. | Frei zugängliche Kanten, vor allem an ebenen Teilen und Blechen. |
| Gleitschleifen | Teile und Schleifkörper bewegen sich gemeinsam in einem Behälter. | Kleine bis mittlere Teile in Serie. Eine gleichmäßige Verrundung der ganzen Teilekontur gelingt schwer. |
| Thermisches Entgraten | Ein brennbares Gasgemisch verbrennt den Grat. | Schwer zugängliche Innengeometrien. |
| Elektrochemisches Entgraten | Der Grat wird elektrochemisch abgetragen, der übrige Werkstoff bleibt unberührt. | Schwer zugängliche Kanten wie Bohrungsverschneidungen und präzise Kanten. |
| Strömungsschleifen | Eine Schleifpaste wird unter Druck durch das Bauteil gepresst. | Innenkonturen und Kanäle, niedrige Abtragsrate. |
| Hochdruckwasserstrahl | Ein Wasserstrahl unter hohem Druck verformt den Grat, bis er abbricht, und entfernt lose Späne. | Gratbehaftete Bauteilbereiche, die sich mit Düsen oder Lanzen erreichen lassen. |
| Entgraten in der Maschine | Ein Werkzeug mit definierter Schneide bricht die Kante in derselben Aufspannung, an Bohrungen auch von der Rückseite. | Zugänglichkeit des Werkzeugs und Zykluszeit setzen Grenzen. |
Quellen sind Fachliteratur und Herstellerangaben. Die Tabelle nennt keine Abtragswerte.
Kritische Stellen und Werkstoffe
An einigen Stellen beeinflusst ein Grat Funktion und Montage besonders stark. Querbohrungen und Bohrungsverschneidungen gehören dazu: Der Grat sitzt dort an Kanten im Inneren des Bauteils, die ein Werkzeug schwer erreicht.
An Bohrungen für Schrauben und Gewinde behindert ein Grat am Bohrungsrand das Einsetzen und Einschrauben. An Passflächen und Dichtkanten verschlechtert er die Passung. Für eine Dichtkante mit eigener Anforderung steht eine Einzelangabe an der Kante.
Vor dem Beschichten beschädigen Grate die Schicht und werfen Lackkanten auf. Scharfe Kanten sind für eine Beschichtung ungünstig, eine Rundung erleichtert den Auftrag. Die Kantenform gehört deshalb in die Zeichnung, bevor die Oberflächenbehandlung festgelegt wird.
Der Werkstoff bestimmt die Gratbildung mit. Kupfer, austenitische Edelstähle wie 1.4301 und weiche Aluminiumlegierungen bilden ausgeprägte Grate. Spröde Werkstoffe wie Gusseisen bilden weniger Grat, brechen aber an der Kante aus.
Entgraten in Zeichnung und Anfrage angeben
Vier Angaben in der Zeichnung vermeiden Rückfragen. Die erste ist eine allgemeine Kantenangabe mit Vorzeichen und Maßzahl. Die zweite sind Einzelangaben an Kanten mit besonderer Anforderung. Die dritte sind Maße für bemaßte Fasen und Radien. Die vierte ist ein Plus-Minus-Symbol mit kleiner Maßzahl, etwa ±0,05, für Kanten, die scharf bleiben sollen.
Bei Bauteilen, die über ZENCNC gefertigt werden, sind Entgraten und Kantenbrechen Standard. Eine abweichende Anforderung gehört in die Zeichnung, weil sie sonst nicht prüfbar ist.
Weitere Hinweise zur Zeichnung enthält der Beitrag CNC-Zeichnung vorbereiten. Ob Ihre Unterlagen vollständig sind, zeigt der CNC-Anfrage-Check. Wie Dreh- und Frästeile entstehen, erklären die Beiträge CNC-Drehen und CNC-Fräsen. Für Aluminiumteile, die nach dem Zerspanen anodisiert werden, beschreibt der Beitrag Eloxieren das Verfahren.
Für die Anfrage laden Sie eine PDF-Zeichnung und ein STEP- oder STP-Modell hoch und nennen Werkstoff und Stückzahl ab 100 Stück je Bauteil.
Weiterführend
Passende nächste Schritte
Welche Angaben eine CNC-Zeichnung kalkulierbar machen
Werkstoff, Toleranzen, Oberflächen und Kanten für eine belastbare Anfrage.
WeiterlesenZeichnungssymbole
Maße, Toleranzen, Oberflächen, Gewinde und Kantensymbole im Überblick.
WeiterlesenCNC-Drehen: Verfahren und Möglichkeiten
Wie CNC-Drehen funktioniert und welche Merkmale damit entstehen.
Weiterlesen
Zeichnung mit Kantenangaben anfragen
Unterlagen hochladen, Werkstoff und Stückzahl ab 100 Stück je Bauteil angeben.
Vertiefung
Worauf Sie achten sollten
Vorzeichen lesen
Plus erlaubt einen Überstand, Minus fordert einen Abtrag, Plus-Minus erlaubt beides.
Maßzahl nennen
Eine Angabe wie „Kanten gebrochen“ ohne Zahl lässt jede Ausführung zu und ist nicht prüfbar.
Einzeln und allgemein
Eine allgemeine Angabe deckt alle Kanten ab, Einzelangaben regeln die Ausnahmen.
Fragen
Häufige Fragen
Was bedeutet „entgratet“ in der Zeichnung?
„Entgratet“ fordert, dass der Materialüberstand an den Kanten entfernt ist. Die Kante ist danach gratfrei, kann aber noch scharfkantig sein. Wie groß ein Überstand oder ein Abtrag sein darf, sagt die Angabe nicht. Das leistet erst ein Kantensymbol nach ISO 13715 mit Vorzeichen und Maßzahl.
Was ist der Unterschied zwischen Entgraten und Kantenbrechen?
Beim Entgraten wird der Materialüberstand entfernt. Beim Kantenbrechen wird die Kante gezielt abgetragen, als Fase oder als Rundung. Beide Arbeitsgänge laufen oft zusammen, die Zeichnung sollte sie aber unterscheiden. Im Kantensymbol erlaubt Plus einen Überstand, Minus fordert einen Abtrag.
Was bedeutet −0,3 am Kantensymbol?
Das Minus fordert einen Abtrag und schließt einen Überstand aus. Die Maßzahl begrenzt den Abtrag auf höchstens 0,3 mm. An einer Außenkante heißt das: kein Grat, dafür eine Rundung oder Fase bis 0,3 mm. Ein positiver Wert wie +0,3 erlaubt dagegen einen Überstand bis 0,3 mm und keinen Abtrag.
Was gilt, wenn die Zeichnung keine Kantenangabe enthält?
Dann ist der Kantenzustand nicht festgelegt, und die Kante lässt sich nicht gegen die Zeichnung prüfen. Die Norm gibt keine festen Grenzwerte für die Grathöhe vor, die Zeichnung muss sie nennen. Eine allgemeine Kantenangabe nach ISO 13715 schließt diese Lücke. Bei Bauteilen, die über ZENCNC gefertigt werden, sind Entgraten und Kantenbrechen Standard.
Wie entsteht ein Grat beim Drehen und Fräsen?
Der Grat entsteht vor allem an Kanten, an denen die Schneide den Werkstoff verlässt. Der letzte Rest des Materials wird dort nicht mehr abgeschert, sondern verformt und zur Seite gedrückt. Zähe Werkstoffe und stumpfe Werkzeuge vergrößern den Grat.
Was ist der Unterschied zwischen Außenkante und Innenkante?
Eine Außenkante begrenzt das Bauteil nach außen, zum Beispiel am Rand einer Planfläche. Eine Innenkante liegt in einer Ecke, zum Beispiel am Grund eines Absatzes. Für beide gilt dieselbe Vorzeichenlogik, die Bezeichnung der Abweichung unterscheidet sich: ein Überstand heißt an der Außenkante Grat und an der Innenkante Übergang.
Was bedeutet „scharfkantig“ in einer Zeichnung?
ISO 13715:2017 definiert den Begriff nicht mehr. Die Ausgabe 2000 ordnete scharfkantigen Kanten kleine Werte wie ±0,05 mm zu. Wer eine scharfe Kante braucht, schreibt ein Plus-Minus-Symbol mit kleiner Maßzahl in die Zeichnung, zum Beispiel ±0,05.
Welche Norm gilt für Kantenangaben?
ISO 13715:2017, in Deutschland DIN EN ISO 13715:2020-01 mit dem Titel „Technische Produktdokumentation, Kanten mit unbestimmter Gestalt, Angaben und Bemaßung“. Sie ersetzt DIN ISO 13715:2018-09. Davor galt DIN ISO 13715:2000-12, die ihrerseits DIN 6784 ablöste.
Wann sollte die Kante vor dem Beschichten festgelegt sein?
Vor der Oberflächenbehandlung. Grate beschädigen Beschichtungen, und scharfe Kanten sind für eine Beschichtung ungünstig. Eine Rundung der Kante erleichtert den Auftrag. Deshalb gehört die Kantenform in die Zeichnung, bevor die Oberflächenbehandlung festgelegt wird.